Dos piezas de plástico pueden tener dimensiones similares y, sin embargo, necesitar procesos de fabricación muy diferentes. Una caja destinada al almacenamiento industrial puede exigir precisión dimensional y uniformidad, mientras que un palet sometido a cargas elevadas necesita responder a unas condiciones mecánicas específicas.
En ambos casos, el resultado depende del diseño y del material utilizado, pero también de una decisión fundamental: la tecnología de inyección de plástico empleada durante su fabricación.
La presión, el llenado del molde y la distribución del material influyen en las características de la pieza final, desde su estabilidad dimensional hasta su comportamiento frente a los esfuerzos mecánicos.
Por eso, conocer las diferencias entre los procesos de inyección de alta presión, baja presión e inyección-compresión permite comprender qué tecnología se adapta mejor a cada aplicación industrial.
¿Qué es el moldeo por inyección de plástico?
El moldeo por inyección es un proceso industrial que permite fabricar piezas introduciendo material plástico fundido en el interior de un molde. Una vez que el material se enfría y solidifica, se extrae la pieza con la geometría previamente definida.
Es una tecnología ampliamente utilizada para producir componentes plásticos con formas, dimensiones y características adaptadas a su aplicación.
Entre los materiales empleados habitualmente se encuentran el polipropileno (PP) y el polietileno de alta densidad (PEAD o HDPE), utilizados en la fabricación de productos industriales y soluciones para transporte y almacenamiento.
Aunque el principio general del proceso es similar, existen distintas tecnologías de inyección. Su elección depende de factores como las dimensiones de la pieza, el espesor de sus paredes, la materia prima, las exigencias mecánicas o el volumen de producción.
Las tres tecnologías que utilizamos en Ribawood son la inyección de alta presión, la inyección de baja presión y la inyección-compresión. Cada una permite abordar necesidades de fabricación diferentes.
Inyección de alta presión: precisión y repetibilidad en la fabricación
La inyección de alta presión es uno de los procesos más extendidos en la transformación industrial de termoplásticos.
Consiste en introducir el plástico fundido dentro de un molde cerrado, aplicando la presión necesaria para completar el llenado de la cavidad y reproducir la geometría diseñada.
Esta tecnología permite fabricar piezas con un elevado control dimensional y una buena reproducción de los detalles del molde. Cuando el diseño, el material y los parámetros del proceso están correctamente ajustados, ofrece una producción estable y repetible.
¿Cuáles son sus principales ventajas?
La inyección de alta presión destaca por su capacidad para fabricar componentes con geometrías definidas, tolerancias controladas y acabados superficiales adecuados a las especificaciones del producto.
También resulta apropiada para producciones seriadas, donde mantener la uniformidad entre piezas es un requisito fundamental.
En el ámbito industrial puede emplearse para fabricar cajas, componentes técnicos y otros productos plásticos que requieren precisión y consistencia.
Sin embargo, las dimensiones de la pieza, los recorridos que debe realizar el material fundido y la fuerza de cierre necesaria condicionan su viabilidad. Por ello, no siempre es la alternativa más adecuada para componentes de gran formato o con espesores elevados.
Inyección de baja presión: soluciones para piezas grandes y de mayor espesor
La inyección de baja presión permite trabajar con menores presiones de llenado que determinados procesos convencionales de alta presión, lo que abre posibilidades para fabricar piezas de dimensiones considerables o con secciones más gruesas.
Una de sus aplicaciones industriales es el moldeo con espumación estructural y la utilización de sistemas de inyección asistida por gas.
En Ribawood empleamos esta tecnología para fabricar productos como palets destinados a circuitos de pooling y contenedores industriales.
Espumación con nitrógeno y tecnología de gas asistido
En los procesos de espumación puede incorporarse nitrógeno al plástico fundido, generando una estructura celular en el interior de la pieza. Esto permite reducir la densidad del material y obtener componentes con una relación adecuada entre peso y prestaciones mecánicas, siempre en función de su diseño.
Otra posibilidad es la inyección asistida por gas, que permite crear zonas huecas en determinados espesores de la pieza. Estas soluciones ofrecen alternativas de diseño para componentes de grandes dimensiones.
La fabricación a baja presión también puede reducir las exigencias de presión sobre el molde y contribuir a controlar determinadas tensiones y deformaciones durante el proceso.
No obstante, el resultado depende de la geometría, el polímero utilizado y las condiciones de fabricación. Una presión inferior no garantiza por sí sola un menor consumo energético ni una mayor resistencia.
La principal ventaja de esta tecnología reside en su capacidad para adaptar la estructura de la pieza a los requisitos funcionales del producto, especialmente cuando las dimensiones y el espesor condicionan su fabricación.
Inyección-compresión: distribución del material y estabilidad dimensional
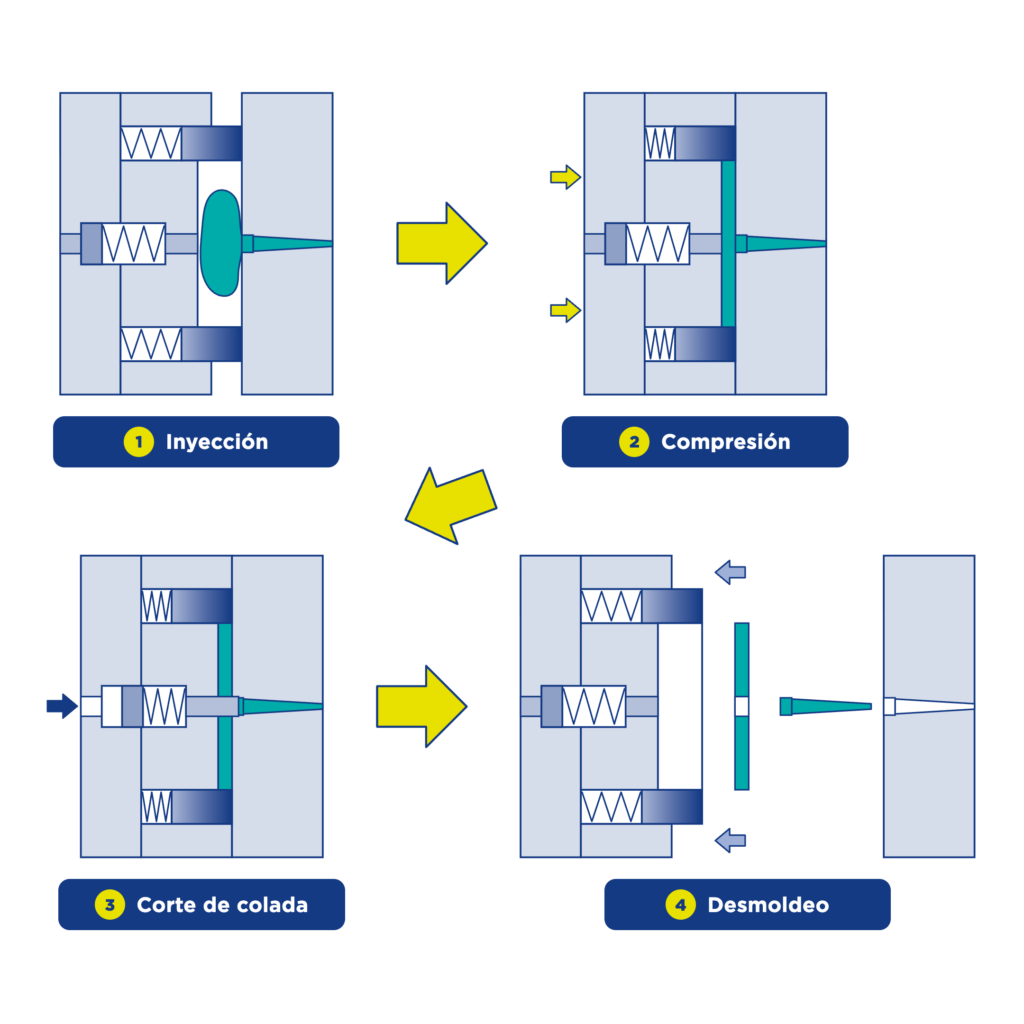
La inyección-compresión combina dos operaciones dentro de un mismo proceso de fabricación.
En primer lugar, el plástico fundido se introduce en un molde que todavía no ha alcanzado su posición final de cierre. Posteriormente, una fase de compresión distribuye el material hasta completar la geometría de la pieza.
Esta combinación permite controlar de forma diferente el llenado y la compactación del plástico, favoreciendo una distribución más homogénea de la presión.
Entre sus ventajas potenciales se encuentran la reducción de determinadas tensiones residuales y un mayor control de las deformaciones asociadas al enfriamiento.
¿Por qué resulta interesante para fabricar palets industriales?
La inyección-compresión ofrece posibilidades especialmente relevantes para piezas de grandes dimensiones y aplicaciones que requieren prestaciones mecánicas exigentes.
En Ribawood utilizamos esta tecnología, entre otras aplicaciones, para trabajar con materiales reciclados de baja fluidez y fabricar soluciones orientadas a requisitos de resistencia al impacto y capacidad de carga elevada, como determinados palets heavy duty.
El proceso permite abordar condiciones de llenado que pueden resultar más complejas mediante inyección convencional, aunque la resistencia final depende también del material seleccionado, la geometría y la validación del producto.
Por tanto, su valor no consiste simplemente en aplicar más fuerza sobre el plástico, sino en controlar cómo se distribuye el material durante la fabricación.
Diferencias entre inyección de alta presión, baja presión e inyección-compresión
Las tres tecnologías pertenecen a la familia de procesos de moldeo por inyección, pero presentan diferencias importantes en su funcionamiento y sus aplicaciones.
| Tecnología | Característica principal | Aplicaciones orientativas |
|---|---|---|
| Alta presión | Llenado de una cavidad cerrada con un elevado control de las condiciones de inyección | Piezas técnicas, componentes de precisión y producciones seriadas |
| Baja presión | Posibilidad de utilizar espumación y técnicas asistidas por gas para piezas de gran tamaño o espesor | Palets de pooling, contenedores y componentes industriales de gran formato |
| Inyección-compresión | Combinación del llenado por inyección y una fase de compresión del material | Palets de alta carga y piezas de grandes dimensiones con requisitos mecánicos específicos |
Estas aplicaciones no son excluyentes. Una misma familia de productos puede fabricarse mediante distintas tecnologías en función de su diseño y de las prestaciones que deba alcanzar.
¿Cómo elegir el proceso de inyección adecuado para una pieza industrial?
La elección debe comenzar por las condiciones de uso de la pieza y no únicamente por las características de la maquinaria disponible.
Un primer aspecto es su geometría. Las dimensiones generales, el espesor de las paredes, la presencia de nervaduras y la distribución del material condicionan el llenado del molde y el comportamiento durante el enfriamiento.
También deben analizarse las exigencias mecánicas. Un palet para cargas elevadas, una caja sometida a apilamientos repetidos o un contenedor que forma parte de un circuito logístico tienen requisitos de resistencia, rigidez y estabilidad diferentes.
The materia prima constituye otra variable decisiva. El polipropileno y el polietileno de alta densidad, tanto en formulaciones vírgenes como recicladas cuando la aplicación lo permite, presentan características de procesado que deben tenerse en cuenta. La fluidez del material, por ejemplo, influye en su comportamiento durante el llenado del molde.
Por último, es necesario considerar el volumen de producción y el coste de industrialización. El proceso elegido debe ofrecer una solución viable no solo desde el punto de vista técnico, sino también económico, teniendo en cuenta el molde, el ciclo de fabricación, el consumo de material y los controles de calidad necesarios.
En definitiva, no existe una tecnología universalmente superior. La mejor solución es aquella que permite fabricar una pieza que cumple los requisitos de su aplicación de forma consistente y con un proceso industrial viable.
¿Influye la tecnología de inyección en la calidad y resistencia del producto?
Sí, aunque no es el único factor determinante.
La tecnología de inyección puede influir en la aparición de tensiones internas, la distribución del material, la contracción durante el enfriamiento y la estabilidad dimensional.
Sin embargo, la resistencia de un producto plástico también depende de la formulación del polímero, el diseño estructural, las condiciones de transformación y los ensayos realizados para validar su comportamiento.
Por ese motivo, fabricar una pieza resistente no consiste únicamente en seleccionar una máquina con determinadas prestaciones. Requiere estudiar el producto en conjunto y comprobar que responde a las condiciones reales de utilización.
Ribawood: tres tecnologías de inyección para distintas necesidades industriales
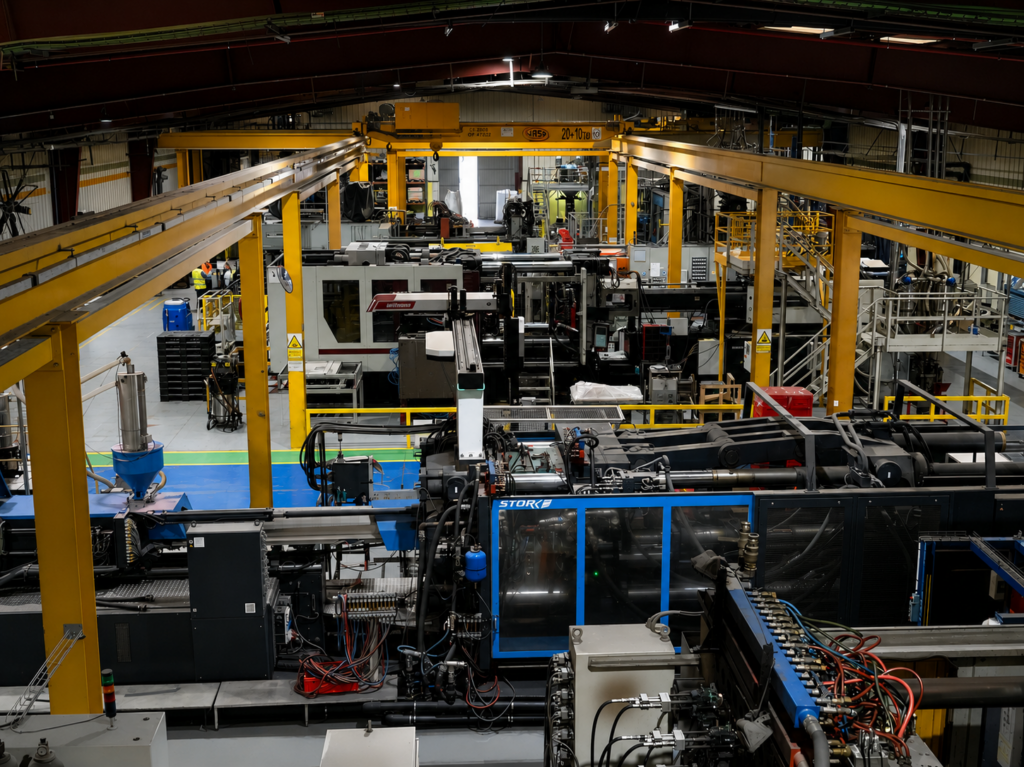
En Ribawood contamos con 12 líneas de inyección distribuidas entre alta presión, baja presión e inyección-compresión, lo que nos permite abordar diferentes necesidades de fabricación de palets, cajas, contenedores y componentes plásticos industriales.
Nuestra capacidad productiva nos permite trabajar tanto en la fabricación por maquila, cuando el cliente ya dispone de un diseño y un molde, como en el desarrollo de soluciones personalizadas que requieren ingeniería de producto e industrialización.
Esta combinación de tecnologías resulta especialmente importante en proyectos donde las dimensiones, las características del material o los requisitos de utilización condicionan la fabricación.
La decisión sobre el proceso no debería tomarse de manera aislada. Forma parte de un análisis que comienza con la función de la pieza y termina con su comportamiento en condiciones reales.
Elegir cómo fabricar una pieza es también decidir cómo deberá responder durante toda su vida útil.
¿Necesitas fabricar un componente plástico industrial o desarrollar una solución a medida? Conoce nuestros proyectos personalizados y contacta con nuestro equipo para estudiar las necesidades de tu proyecto.